


Come evitare interferenze di flessione della lamiera nelle operazioni dei freni a pressa
By Author: Mark Hanks
Sheet metal bending interference is one of the most common challenges during CNC press brake bending. Succede quando il pezzo colde con il punch, il, machine frame, or already bent flanges. Presso JS RAGOS, we help customers identify and eliminate bending interference through customized tooling, optimized bending processes, and practical design solutions. This guide explains the common types of bending interference and shares solutions based on our manufacturing experience.
1.1.Perché l'interferenza piegata è importante
La piegatura è l'operazione più importante nella lamiera. Questa operazione si basa sulla deformazione plastica del metallo per creare parti di una geometria e dimensioni specifiche. Rispetto ai processi di saldatura, avvincente, o bullone, Il processo di piegatura presenta i seguenti benefici.
• Maggiore precisione e ripetibilità
• Riduzione delle spese di utensili e manodopera
• Tempo di ciclo più breve
• Miglioramento dell'aspetto eliminando giunzioni e cuciture
Tuttavia, L'uso di geometrie più complesse crea una maggiore probabilità di interferenze di flessione. Senza una pianificazione adeguata del processo, la scelta degli strumenti giusti e la considerazione dell'ordine giusto delle operazioni, Le interferenze di piegatura possono rendere impossibile la fabbricazione di un pezzo. Presso JS RAGOS, Iniziamo ad affrontare le problematiche di interferenza nella fase di progettazione del pezzo per garantire l'efficienza, Produzione senza soluzione di continuità.
Come la piegatura a scanalatura a V previene le collisioni degli utensili
2.2.Cos'è l'interferenza di flessione della lamiera?
L'interferenza di flessione si verifica principalmente su componenti progettati per subire due o più curve. In tali casi, L'interferenza avviene a causa di una collisione fisica tra un bordo piegato di un componente nel processo e il die, Il Punch, il telaio macchina o una caratteristica del componente. I principali fattori che influenzano sono:
• Forma e dimensioni del pezzo
• Stampatura (Punch & il)
• Struttura della macchina (Larghezza del letto, Percorso di ariete, Escursione dell'escartamento posteriore)
• Sequenza di piegatura
Di seguito sono riportati i tre tipi più comuni di interferenza da flessione, illustrato con esempi tipici.
2.1 Interferenza tra bordo piegato e utensili
Questo è il tipo di interferenza più frequente. During the bending cycle, the previously bent flange can collide with the punch (Utensile superiore), o il dado (Die inferiore), causando deformazione o arresto del processo.
• Interferenza del die superiore – Il bordo piegato colpisce il punch mentre ruota verso l'alto.
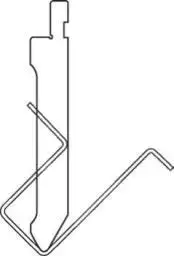
Figure 1: Upper punch interference during sheet metal bending
• Interferenza del die inferiore – Il pezzo colde con la spalla del die o con l'utensile inferiore.
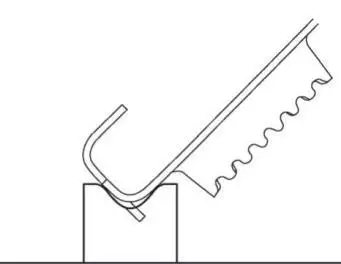
Figura 2: Lower die interference in press brake bending
Esempio: Una flangia alta su una parte a forma di "U" può facilmente colpire il punch. JS RAGOS consiglia di verificare il dislivello degli utensili nelle prime fasi di progettazione.
2.2 Interferenza tra parte e macchina
Questo avviene con geometrie chiuse o sovradimensionate, come:
• Curve chiuse a tre lati – Dopo aver piegato due lati paralleli, Le alte pareti verticali colpiscono il dado superiore quando si tenta il terzo lato. Inoltre, Il piano della macchina o il manometro posteriore possono bloccare il posizionamento dei pezzi.
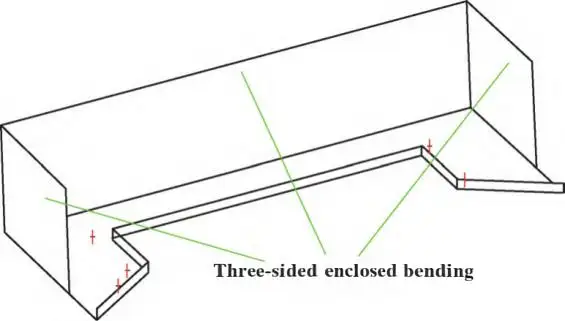
Figura 3: Three-sided enclosed bending interference
• Curve a forma di "Z" – Un semplice offset (Banda Z) spesso fallisce: dopo la prima curva di 90°, la gamba lunga punta verso il basso e colpisce il tavolo delle macchine durante la seconda curva.
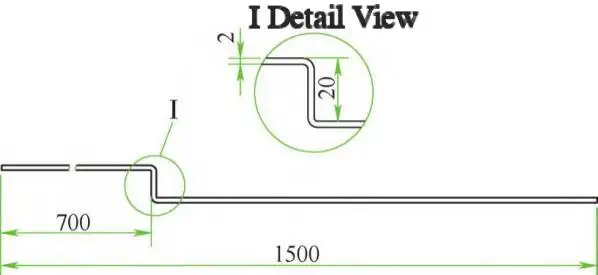
Figura 4: Curvatura a forma di Z
✨ Intuizione su JS RAGOS: Many so-called “unbendable” parts can be saved by adjusting the bending order or using special tooling — see Section 3.
2.3 Interferenze con altre caratteristiche delle parti
In parti con requisiti di assemblaggio molto stretti, Le tolleranze accumulate e il ritorno a balla possono causare scontri tra i bordi o la corsa degli angoli.
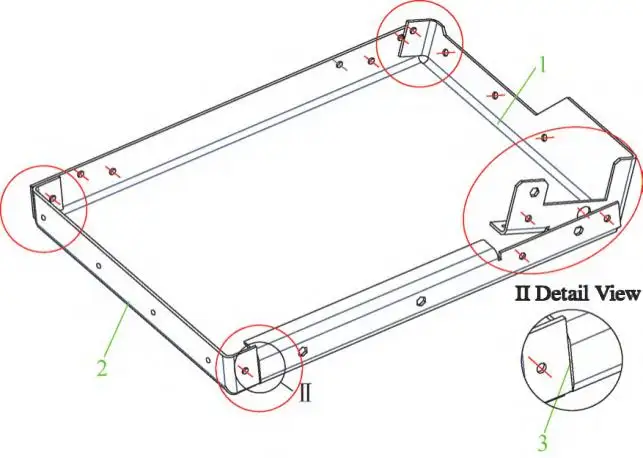
Figura 5: Flessione con una struttura di assemblaggio
Esempio: Una parte a scatola con flange interne di accoppiamento. Se la tolleranza di larghezza è troppo negativa (Sovrapiegato), le flange laterali si scontrano tra loro. Senza un vero spazio in certe posizioni, L'angolo di curvatura non può raggiungere i 90°.
Questi casi richiedono un approccio olistico: Analisi delle tolleranze, Compensazione di ritorno a primavera, e pianificazione delle sequenze.
Tipi comuni di interferenza di flessione della lamiera
| Tipo di interferenza | Causa tipica | Soluzione consigliata |
| Bent edge & Utensili | Le flange alte collidono con il punch or die | Usa un pugnone a collo d'oca o personalizza gli utensili |
| Part & Macchina | Le parti chiuse o sovradimensionate colpiscono il telaio o il piano della macchina | Prova una sequenza di piegatura migliore o usa una macchina diversa con gola o luce diurna più grandi |
| Interferenza tra le caratteristiche delle parti | Flangie adiacenti o spazi stretti causano collisioni | Adjust tolerances, redesign parts, or compensate for springback |
3. Soluzioni pratiche all'interferenza di flessione della lamiera
Basato su decenni di esperienza nel settore manifatturiero, JS RAGOS applica le seguenti strategie — spesso in combinazione — per risolvere efficacemente i problemi di interferenza.
3.1 Optimize Tooling Selection & Modifica le forme
La scelta degli attrezzi è la prima linea di difesa.
• Hooked / gooseneck punch – The most common solution for “U”-shaped parts. Il suo design incassato offre spazio per flange alte. JS RAGOS offre una gamma di punzoni a collo d'oca e può consigliare la misura giusta in base all'altezza della flangia e alla larghezza del fondo.
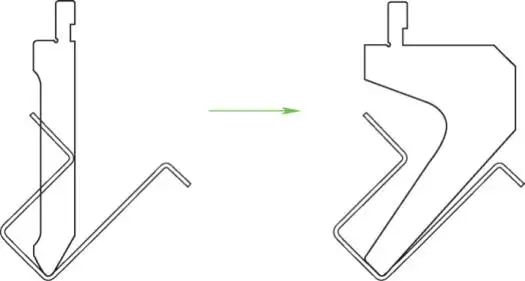
Figure 6 Gooseneck punch for U-shaped sheet metal parts.
• Stampo standard modificato – Notch, Mulino, oppure forare fori di spazio nel punch o nel die dove si verifica l'interferenza. Tuttavia, Verifica sempre che il corpo residuo dell'utensile abbia sufficiente resistenza per evitare usura prematura o deviazione.
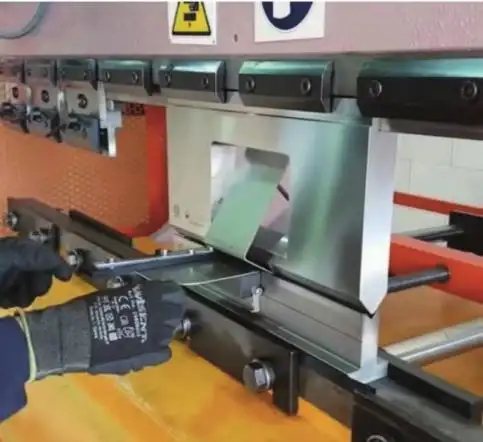
Figura 7: Stampo modificato
Quando anche un pugno a collo d'oca non riesce a superare la parte, JS RAGOS consiglia una piegatura a linea di puntatura o a scanalatura a V (chiamato anche "routing before bending").
Come la piegatura a scanalatura a V previene le collisioni degli utensili
V-groove bending refers to the machining of a v-groove at designated bending locations of a sheet metal which is subsequently bent to the desired shape using a press brake. The characteristic features of the V-groove bending process can be summarized in three aspects.
1)Characteristics of the V-Groove Bending Process
V-groove bending leads to a small edge radius and no bend marks on the workpiece.
Per the theories of sheet metal bending, the bend radius at the edge of a sheet metal workpiece is dependent on the thickness of the sheet metal. V-groove bending requires machining a groove of a given shape at the bending location. This operation is inherently removing thickness and increasing the bending area's edge. V-groove bending also requires a lower bending force due to the reduced thickness in the bending area. As the bending force does not impact the entire workpiece, no bending marks are produced on the workpiece even on surfaces that are decorative. Inoltre, the process of V-groove bending requires a reduced force, Quindi, eliminating the possibility of indentations on decorative surfaces.
This process is especially applicable to the decorative finishes of high end metal work in hotels, banks, commercial centers, airports and various other premium locations.
2)Reduced Equipment Tonnage for Bending Operations
In the context of metal sheet bending, the bending force and tonnage associated with the bending operation are directly related to the sheet thickness. Higher sheet thickness results in the need for higher bending force and higher tonnage from the bending machine.
With the introduction of a V-groove prior to the bending operation, the thickness of the sheet is substantially reduced. This reduction, a loro volta, results in a lower bending force for the operation and allows the bending of thicker sheets on press brakes with lower tonnage.
This method leads to reduced cost of press brake machines, reduced energy costs, and savings in production space.
3)Bending of Complicated Workpieces and Manipulation of Springback
As shown in Figure 2, the workpiece cannot be formed using the regular bending techniques on a standard press brake. Tuttavia, it is possible to form the workpiece by first machining V-grooves on the workpiece, followed by manual bending.
Inoltre, the springback force and angle can be influenced and controlled by the thickness of the sheet after the V-groove has been cut. If the thickness after V-grooving is about 0.3 mm, then the springback angle is negligible and the springback is practically eliminated.
Punteggio / V-Metodo a scanalatura:
• Premere una rientranza superficiale (V-groove Depth≈ 80% X Sheet Thickness) lungo la linea della curva.
• La scanalatura consente una pre-piegatura parziale (e.g., a 135° invece di 90°), evitare collisioni con utensili nei passaggi successivi.
• Finalmente, appiattisi a 90°.
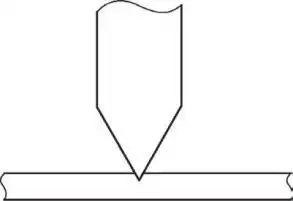
Figura 8: Processo di pressatura a filo
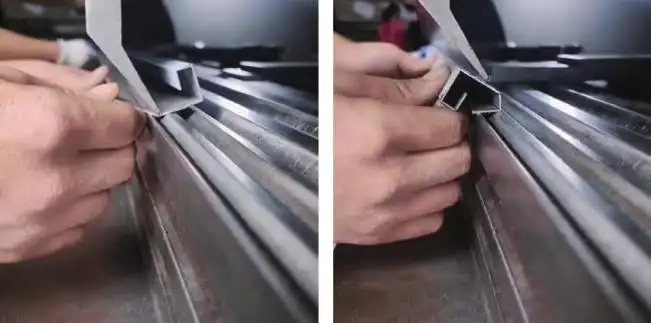
un) Scanalatura e pre-piegatura b) Groove, Piegamento, e correzione
Figure 9: Scanalatura e piegatura
Attenzione: Le scanalature profonde possono ridurre la resistenza o causare crepe — valuta per applicazione. JS RAGOS può eseguire test di fattibilità per il tuo materiale e lo spessore specifici.
3.2 Progettare una Sequenza di Curvatura Intelligente
Optimizing the bending sequence is often the most cost-effective method for eliminating interference in complex sheet metal parts. In molti casi, a smart bending sequence can eliminate the need for expensive custom tooling meanwhile improving production efficiency.
Per la Z-Esempio di piegatura:
Invece di piegare entrambe le gambe direttamente a 90°:
• Pre-piegare la prima tratta a circa 135°.
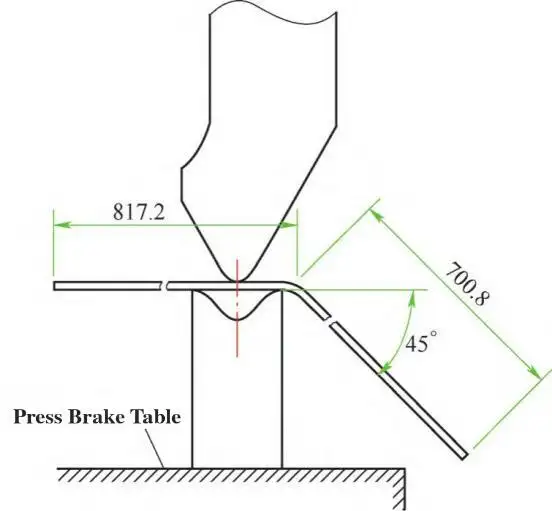
Figure 10: Schema del pre-bending
• Piegare completamente la seconda tappa a 90°.
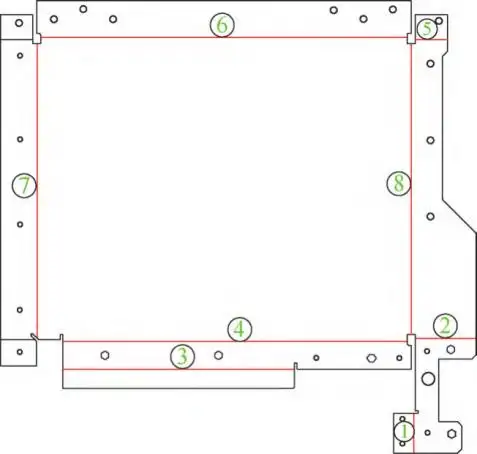
Figure 11: Sequenza di piegatura
• Ritorno alla prima tappa e concluderla a 90°.
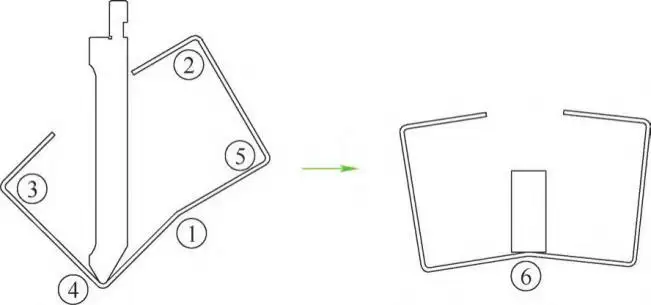
Figure 12: Processo di pre-piegatura
Per complesso, Multi-Parti di piega:
• Usare il ragionamento a ordine inverso – determinare prima l'ultima curva, Poi lavora a ritroso. Questo garantisce che le flange critiche (quali sono i più difficili da raggiungere) sono piegati per ultimi, evitare interferenze con il punzone.
Pre-il piegamento come operazione sacrificale:
Aggiungere una curva inversa temporanea (angolo piccolo) dove è prevista l'interferenza. Dopo aver completato le curve principali, La curva temporanea viene corretta o rimossa.
JS RAGOS aiuta i clienti a simulare sequenze di piegatura usando CAD/CAM e conoscenze testate sul campo — risparmiando settimane di tentativi ed errori.
3.3 Scegliere l'attrezzatura di piegatura giusta
Non tutti i freni a pressione sono uguali. Due tipi principali:
• Formazione verso l'alto (Ariete inferiore) presse – Adatte a fogli sottili; il pugno si muove verso l'alto dal basso.
• Downforming (Top-ram) preme – Il colpo si muove verso il basso; Meglio per piastre spesse e pezzi di grandi dimensioni.
Parametri principali della macchina che influenzano l'interferenza:
• Altezza aperta & corsa – Spazio insufficiente per prolungare lo spazio su flange alte.
• Larghezza del letto – I letti larghi possono bloccare le parti che si estendono sotto il die.
• Intervallo di corsa del manometro posteriore & disposizione – Può entrare in conflitto con parti lunghe o asimmetriche.
JS RAGOS utilizza una gamma di moderni freni a pressa CNC (inclusi modelli con software avanzato per evitare interferenze) e può consigliare sulla scelta delle macchine per la tua specifica famiglia di componenti.
3.4 Design Personalizzato / Non-Utensili Standard
Per geometrie altamente complesse, Gli utensili già pronti a fare non saranno sufficienti. JS RAGOS progetta e produce strumenti dedicati alla piegatura non standard, comprendente:
• Matrici a forma monopezzo (e.g., Pugni a gradini, Moduli su misura per raggio)
• Assemblaggi modulari (Utensili mobili multicomponente che "si espandono" o "collassano" durante la corsa)
Gli utensili personalizzati richiedono un'attenta analisi della geometria dei pezzi, Materiale, Dimensione del lotto, e costo. JS RAGOS fornisce un servizio end-to-end: Studio di fattibilità → progettazione 3D → produzione → prova interna.
3.5 Migliorare il design dei componenti per la flessibilità
A volte la soluzione migliore è modificare il design del prodotto senza comprometterne la funzione o le dimensioni.
Caso reale da JS RAGOS (Coperchio lampada della locomotiva):
Il progetto originale prevedeva due flange ad angolo acuto e una giuntura di saldatura separata. Dopo l'analisi, Abbiamo scambiato la giuntura di saldatura e una flangia:
• La flangia precedentemente acuta divenne una piega dritta (Facile da formare).
• La flangia originale divenne una giuntura di saldatura (shortened by 45%).
Risultati:
• Nessuna interferenza di flessione.
• Riduzione del 55% della lunghezza della saldatura → costo inferiore, Maggiore debito.
• Nessun supporto speciale.
JS RAGOS offre DFM (Progettazione per la Manifatturabilità) revisioni nella fase iniziale di prototipazione per cogliere tali opportunità.
4. Sommario & Perché scegliere JS RAGOS
L'interferenza nella flessione della lamiera è inevitabile man mano che i componenti diventano più complessi, ma non è mai irrisolvibile. La chiave è combinare:
• Scelta corretta degli utensili (Standard, Modificati, o personalizzato)
• Una sequenza di piegatura ben pianificata (Pre-curve, Logica inversa)
• Consapevolezza delle limitazioni delle macchine (e scegliere l'attrezzatura giusta)
• Ottimizzazione del design (Cambiamenti nelle caratteristiche che causano auto-interferenza)
Come produttore dedicato, JS RAGOS non si limita a scrivere di soluzioni — le applichiamo quotidianamente sul nostro laboratorio.
Preventing sheet metal bending interference requires the right combination of tooling selection, bending sequence optimization, and bending controller capability.
Che tu abbia bisogno di pugni al collo d'oca, custom tooling, or complete CNC press brake solutions, JS RAGOS can help improve bending quality and production efficiency.
Contact JS RAGOS for a free review of your part or drawing. We'll help you analyse the potential bending interference and find out the best bending solutions before production.
FAQ
Q1: Why Does Bending Interference Occur?
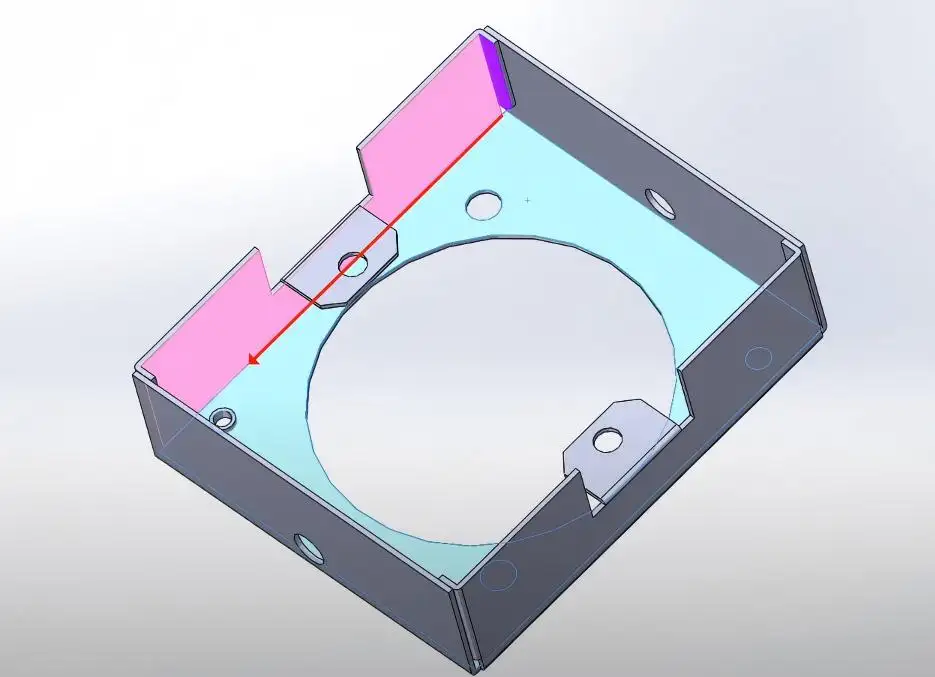
Most of the time in the sheet metal bending process, the occurrence of interference in smaller flanges and tabs can impact the workpiece quality. This increases defects, Rielaborazione, lowers production efficiency, and increases costs.
For on-site solutions, this interference issue can be resolved by selecting and changing the bending tool to a different tool profile, which can help achieve the desired bending process.
Small tabs of bent components can show interference, which is illustrated in the below picture.
D2: How Do You Prevent Press Brake Interference?
From the structure of the workpiece, different profiles of bending tools can be selected. You can also contact JS Ragos. Our team can review your part drawing and suggest a bending profile.
D3: Can Gooseneck Punches Eliminate Interference?
Like other tools, Gooseneck punches can help solve bending interference problems, tuttavia, they also have their limitations. There is no tool profile that is a solution for all bending problems.
D4: What Is the Optimal Bending Sequence for Complicated Sheet Metal Parts?
Looking at the evolution of press brake technology, we can see the development from NC press brakes to CNC press Brakes. The most advanced modern CNC press Brakes have the capability of 2D and 3D simulation, and the corresponding software for planning and programming is also available.
When working with a press brake supplier to specify a press brake, you must check to see if these functions are available. This allows the CNC controller to generate an optimized bending sequence automatically for each import of a 2D or 3D DXF or STEP file.
Q5: When Is Custom Tooling Necessary?
As shown in the figure, when a small gooseneck punch does not provide the necessary clearance, a larger gooseneck punch should be used to achieve the necessary clearance.