


Matrici e Punzoni del Freno a Pressione: La guida definitiva alla selezione per la fabbricazione moderna di metalli
By Author: Mark Hanks
Introduzione
I matrici e i punzoni dei freni pressanti sono molto più di semplici accessori nella formatura metallica: sono gli unici componenti che toccano effettivamente il pezzo, rendendoli fondamentali per il successo della piegatura. Mentre i freni a pressa moderni si sono evoluti verso multiasse, macchine ad alta precisione con caratteristiche auto-stabilizzanti, I tuoi utensili determinano in ultima analisi la qualità dei pezzi, Efficienza di configurazione, e ripetibilità.
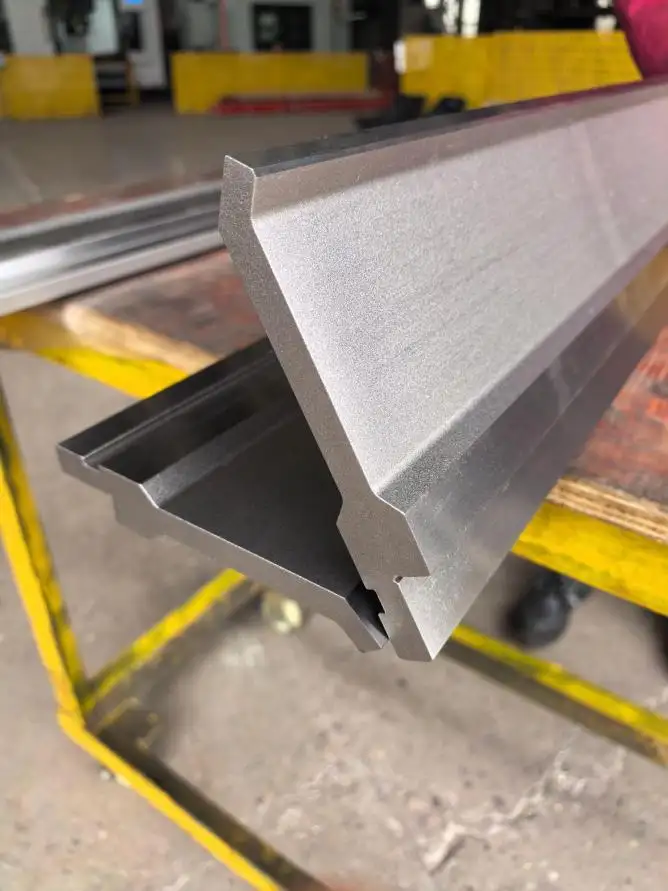
Oggi, le linee tra RFA, Nuovo standard, Europeo, e gli stampi standard americani si sono sfumati. Flessione ad alte prestazioni Le funzionalità sono state migrate su tutti i tipi di strumenti. Indipendentemente dallo stile che scegli, ogni set di strumenti di qualità deve soddisfare diversi requisiti non negoziabili.
6 Requisiti per la qualità degli utensili
1. Alta precisione
La qualità degli utensili richiede una tolleranza di 0.0004 pollici. Essere così precisi significa che puoi eliminare calcei o regolazioni durante il processo di installazione. Di conseguenza, Ogni parte può essere prodotta con precisione.
2. Sezioni Segmentate
I pezzi pre-tagliati ti permettono di costruire varie lunghezze in sicurezza. I segmenti più piccoli sono più facili da maneggiare e significativamente più sicuri rispetto a quelli lunghi, Utensili pesanti.
3. Installazione auto-contenente
Dovresti riuscire a caricare gli strumenti con la RAM attiva. Il sistema di tenuta dell'utensile deve tenere in posizione più pezzi fino a quando non viene applicata la pressione di serraggio.
4. Progettazione con sedute autonome
Quando la pressione di serraggio si attiva, I pugni dovrebbero risollevarsi meccanicamente in posizione. Questo elimina la necessità di infilare il punch in fondo al die durante la configurazione.
5. Capacità di caricamento frontale
Installare gli attrezzi dalla parte anteriore della macchina riduce drasticamente i tempi di installazione. Non è più necessario far scorrere gli attrezzi dall'estremità del freno a pressione, e nella maggior parte dei casi, Il caricamento frontale elimina carrelli elevatori e gru aeree.
6. Altezze standard
Gli utensili ad altezza comune riducono le regolazioni delle macchine durante il cambio di lavoro. Bracci di supporto anteriori, Altezze di scartamento di ritorno, e i dispositivi di sicurezza rimangono in posizioni costanti. Altro, Puoi aggiungere pezzi pronti a comprare che corrispondano agli strumenti che hai già.
✅ Nota: Molti utensili di alta qualità per freni a pressione seguono standard metrici. Per la piegatura dell'aria (Il fulcro di questa guida), Le dimensioni imperiali sono arrotondate per semplicità.
Valuta prima le tue esigenze
Un negozio su misura richiederà strumenti completamente diversi per la manutenzione rispetto a un fabbricante su misura. Devi prima valutare:
• Tipi e quantità di parti
• Spessore dei materiali
• Restrizioni finanziarie
• Obiettivi per la produzione snella
Come suggerimento, Dovresti creare librerie di utensili per ogni freno a pressione. Quando un set di utensili rimane in una macchina, Non si perde tempo a camminare avanti e indietro per prendere gli attrezzi. Inoltre, se gli utensili sono posizionati a ogni freno a pressione, Gli utensili non devono più essere compatibili con macchine diverse. Cerca gli utensili con il maggior consumo—lucidi, Le superfici di lavoro luminose indicano un uso frequente, Opzioni affidabili. Rusty, Gli attrezzi sporchi in fondo alla mensola raramente sono buoni candidati.
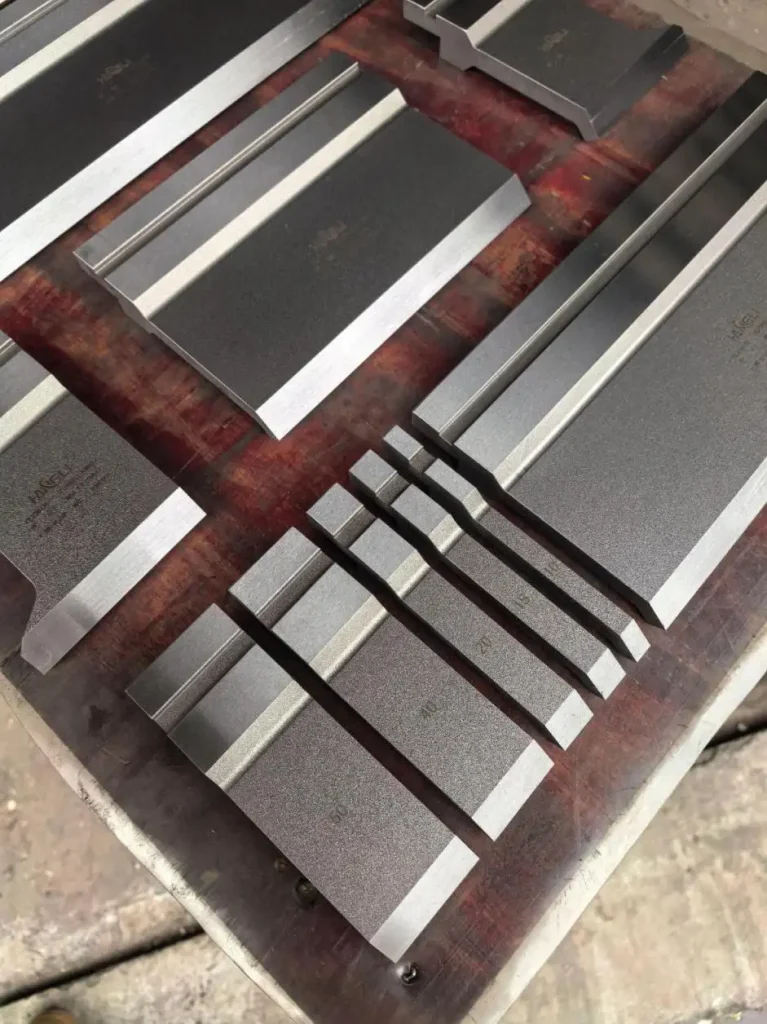
Selezione dei die: La regola 8×2
Massimizzare il valore, Scegli un numero minimo di stampe inferiori che coprano l'intero intervallo di spessore del materiale.
Esempio passo dopo passo (per materiali 0.0Spessore da 30 a 0,250 pollici):
| Passo | Calcolo | Risultato |
| Die V più piccolo | 0.030 × 8 = 0,24 | Arrotondamento a 0,25 pollici |
| Dado V più grande | 0.250 × 8 = 2.0 | 2.0 pollici |
| Riempi il vuoto | Raddoppia ogni taglia | 0.5, 1.0 pollici |
Il tuo set minimo: 0.25, 0.5, 1.0, e 2.0-inch V die
Selezione del punzone in base allo spessore del materiale
| Spessore del materiale | Tipo di punzone consigliato | Raggio della punta |
| Fino a 0,187 pollici | Punzone con coltello offset acuto | 0.04 pollici |
| 00,187 a 0,5 pollici | Colpo dritto | ~0,120 pollici |
| Sopra 0,5 pollici | Consulta il fornitore dei materiali | Varia |
Il punzone offset acuto permette di piegarsi oltre i 90 gradi e formare forme a J. Per materiali più spessi o ad alta resistenza, una punta stretta combinata con un'apertura a V stretta può causare pieghe o crepe: verifica sempre le raccomandazioni per applicazioni difficili.
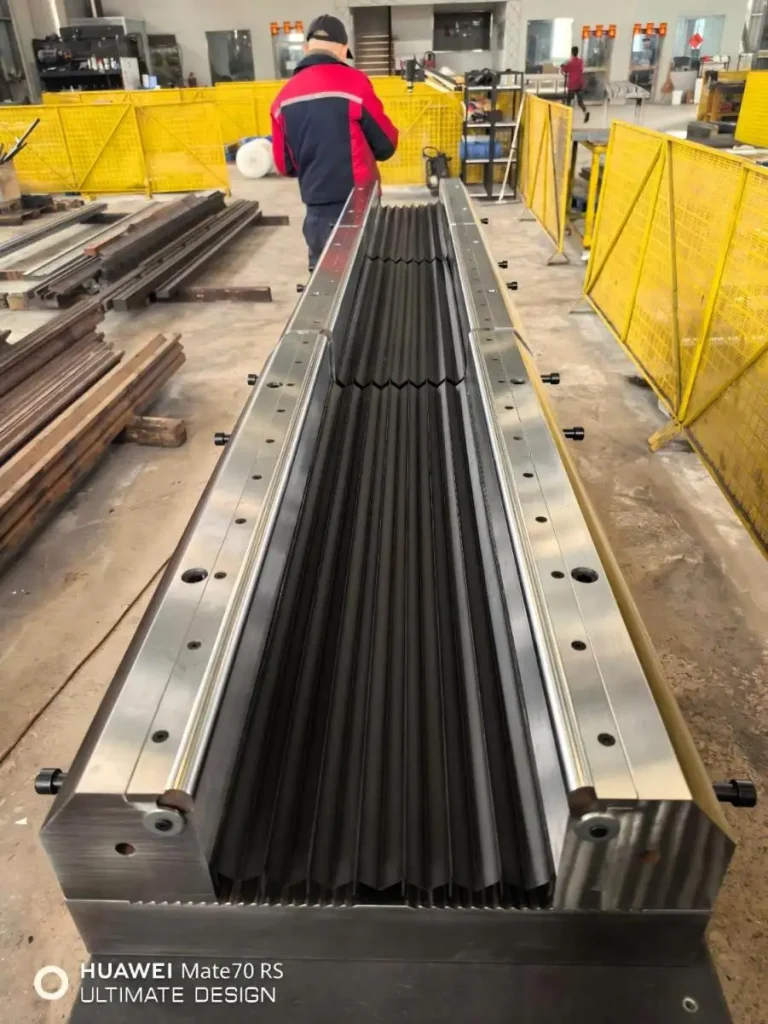
La Regola degli 8: Il tuo punto dolce di piegatura
In condizioni ideali, l'apertura del die a V dovrebbe essere 8 volte lo spessore del materiale.
| Spessore del materiale | Calcolo | V Die consigliato |
| 0.060 pollici | 0.060 × 8 = 0,48 | 00,5 pollici |
| 00,125 pollici | 0.125 × 8 = 1.0 | 1.0 pollici |
Questo rapporto offre la migliore prestazione angolare—motivo per cui la maggior parte delle tabelle di bending pubblicate si concentra su questa formula.
Eccezione reale: Quando i progettisti specificano i raggi di curvatura diversi dalla regola dell'8, Dovrai adattarti.
Come l'apertura del V-die determina il raggio di curvatura
Quando si piega l'aria l'acciaio dolce, il raggio di curvatura interno corrisponde a circa il 16% dell'apertura del die a V.
| Raggio Interno Desiderato | Spessore del materiale | Calcolo | V Die consigliato |
| 00,125 pollici | 00,125 pollici | 0.125 ÷ 0.16 = 0.78 | 00,75 pollici |
| 0.320 pollici | 00,125 pollici | 0.320 ÷ 0,16 = 2.0 | 2.0 pollici |
Avviso: Se ti serve un'apertura V-die con uno spessore del materiale meno di 5 volte, Rischi:
• Precisione angolare compromessa
• Danni a macchine e utensili
• Condizioni operative non sicure
Requisiti minimi di lunghezza della flangia
Un die a V può formare flange per quasi il 77% della sua apertura.
| Dimensione del die V | Flangia minima |
| 1.0 pollici | 00,77 pollici |
| 0.625 pollici | 00,48 pollici (~0,5) |
✅ Esempio: Un disegno mostra materiale da 0,125 pollici con una flangia da 0,5 pollici. The 8:Una regola richiede un die V da 1 pollice, ma questo dà una flangia da 0,77 pollici. Cosa fare? Usa un die V da 0,625 pollici.
Di nuovo, Non scendere mai sotto il 5× di spessore del materiale per la larghezza del die.
Regole di selezione dei pugni per forma
Forme a L: Nessuna Regola
Quasi ogni forma di punzone funziona. Seleziona punzoni che possano gestire anche altre forme di pezzi: meno è sempre meglio per minimizzare sia i costi di utensile che i tempi di montaggio.
Forme a J: Tre Regole
| Condizioni | Punch Necessario |
| Condizione 1 (Up-leg > La gamba inferiore / flangia è poco profonda) | Pugni standard dritti o acuti |
| Condizione 2 (Up-leg < Gamba inferiore / Ritorno profondo verso l'interno) | Pugno al collo d'oca |
| Piccola gamba verso l'alto = gamba inferiore | Punzone acuta offset |
Offset (Z) Forme
Con strumenti convenzionali, Servono due cicli RAM. Requisiti:
• Gamba centrale (Web) > metà della larghezza del corpo del die a V
• Lega laterale < Altezza del riser in altezza del die a V
✅ Caso speciale: Quando la rete è inferiore alla metà della larghezza del corpo del die a V, Ti serve uno strumento di modulo personalizzato (Un solo colpo, niente capovolgimento del piatto). Compromesso: Questo è un processo di coniazione che richiede fino a 5×-6 volte il tonnellaggio standard di piegatura dell'aria.
Piegamento su sagome e mitrali
Il materiale non supportato all'interno del die a V si deforma, Creazione "Sconvaffamenti" Fori e scavatori vicini.
• Soluzione: I dies a bilanciere eliminano le splosioni in modo identico, poiché sostengono il materiale mentre si piegano e ruotano con il pezzo di lavoro.
• Intuizioni chiave: I ritaglio più lunghi producono più soffocatura rispetto a quelli più corti della stessa larghezza.
Altezza del punzone per la piegatura della scatola
Per scatole a quattro lati, Usa questa formula:
Altezza minima del punzone = (Profondità di scatola ÷ 0,7) + (Spessore del ram ÷ 2)
Considerazioni aggiuntive:
• Nessuna flangia di ritorno o flangie sporgenti verso l'esterno = spazio minimo necessario
• Flangie di ritorno su tutti e quattro i lati = spazio sufficiente per torcere e rimuovere la scatola
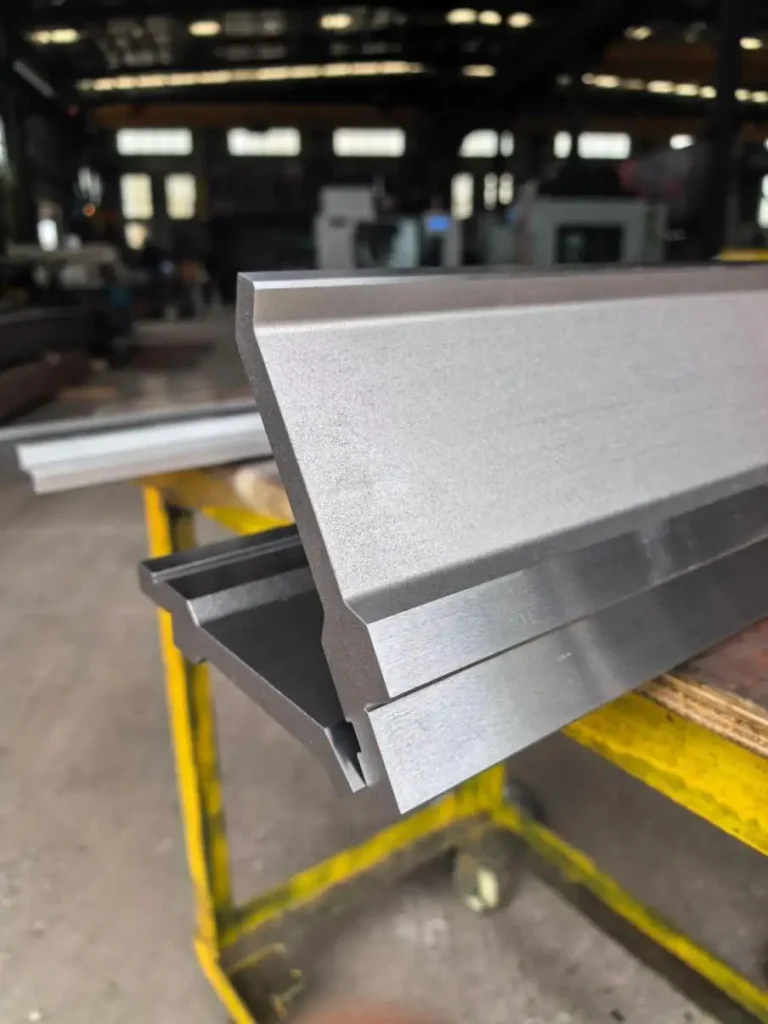
Utensili combinati per piegatura e orlo
Questi strumenti formano bordi orlati in un'unica configurazione.
| Spessore del materiale | Fattibilità |
| Fino a 0,125 pollici | Lavoro con gli strumenti standard |
| Sopra 0,125 pollici | Potrebbe richiedere strumenti personalizzati |
Requisito di flange per gli orli: Minimo dal 150% al 200% della larghezza dell'apertura del die a V (a causa della penetrazione più profonda richiesta durante la pre-curvazione acuta preliminare a 30°).
✅ Esempio: Un dado V10 richiede un 15.0 mm a 20.0 flangia minima mm prima dell'orlo.
Ottenere parti senza graffi
La piegatura standard del die a V lascia alcune macchie—di solito minime e accettabili. Per ridurre la marcatura:
• Aumentare il raggio della spalla
• Utilizzare inserti in nylon per materiali preverniciati o lucidati
Applicazioni critiche: Le parti aeronautiche/aerospaziali richiedono una piegatura senza graffi perché gli ispettori non riescono facilmente a distinguere tra graffi e crepe.
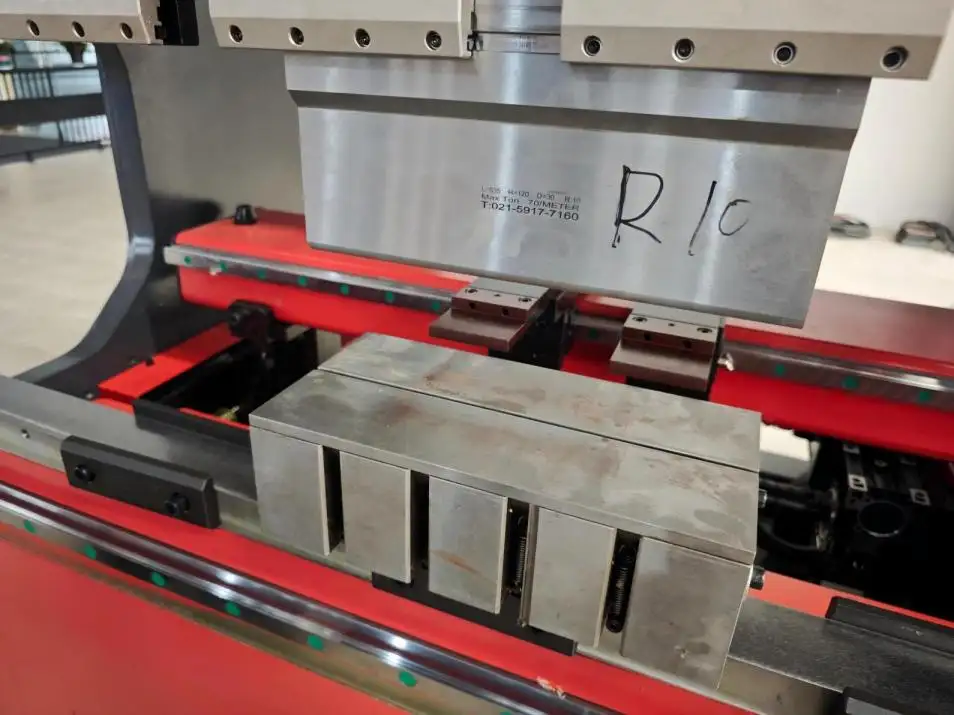
La semplicità è una virtù: 3 Regole per la progettazione dei componenti
Considera queste regole quando progetti parti per una scelta e piegatura più semplice degli utensili:
| Governo | Specifiche |
| Raggio di curvatura interno | 1,5× Spessore del materiale |
| Lunghezza minima della flangia | 6× Spessore del materiale (con posizionamento dei fori) |
| Dimensione della rete spostata | 10× Spessore del materiale |
Ogni eccezione porta con sé i suoi problemi:
• Raggi più stretti possono piegarsi e superare il tonnellaggio
• Le flange più corte necessitano di matrici più strette (con i propri rischi)
• Spostamenti più stretti richiedono strumenti speciali e aumento del tonnellaggio
In generale, se un pezzo può funzionare senza flange corte, Offset stretti, o raggi stretti, Trova un modo per evitare di usarli. Segui queste regole per migliori prestazioni angolari, riducendo il tempo e il denaro spesi in attrezzi e configurazioni.
Conclusioni finali
| Priorità | Azione |
| Inizia da qui | Valuta la gamma di materiali e i tipi di componenti |
| Investi con saggezza | Acquista utensili di precisione che soddisfino tutti e 6 i requisiti |
| Semplificare | Usa la regola 8×2 per i conigli e la selezione dei punzoni basati sui materiali |
| Progetta in modo intelligente | Segui le regole di progettazione in 3 parti |
| Quando hai dubbi | Consulta il fornitore degli utensili — soprattutto per applicazioni difficili |
I diei e i punzoni dei freni pressanti sono la tua influenza più diretta sulla qualità della piegatura, velocità, e sicurezza. Sceglili con saggezza, Mantenerli correttamente, E il freno a pressione garantirà una costanza, Risultati di alta qualità—setup dopo setup.