


Complex Sheet Metal Part Bending: Reverse Transfer-Based Planning
By Author: Mark Hanks
La piegatura delle parti di lamiera complessa richiede la pianificazione di una serie di fasi per ottimizzare la fabbricabilità, avoid collisions with the tools, and increase process efficiency. È diffusa nella produzione di molti prodotti domestici, Industrie automobilistiche e aerospaziali e persino nella costruzione e riparazione navale. Con tecniche avanzate di progettazione e produzione, come sistemi CAD e freni a pressa programmabili CNC, La necessità di automatizzare la pianificazione del processo di piegatura è diventata ancora più critica.
Introduzione
Quando si tratta di piegatura di componenti complessi in lamiera, La maggior parte del lavoro è eseguita dall'operatore. È responsabilità dell'ingegnere scegliere manualmente gli strumenti appropriati e progettare la sequenza di piegatura per ogni componente, il che è particolarmente gravoso per componenti con un gran numero di curve e geometrie complesse. I metodi tipicamente utilizzati sono di natura iterativa e molto inefficienti.
L'ottimizzazione della sequenza di piegatura dei freni a pressione CNC è un argomento importante per migliorare l'efficienza produttiva nella produzione di componenti complessi in lamiera.
L'introduzione delle moderne tecnologie CAD/CAM e CNC ha portato allo sviluppo di potenti sistemi di simulazione e programmazione della piegatura, Questi sistemi automatizzati di pianificazione dei processi di piegatura in lamiera possono ridurre i tempi di programmazione manuale e aiutare i fabbricanti a ottenere una buona qualità di piegatura.
come:
• Pista (Planit, Regno Unito): Calcolo del processo 3D in lamiera e pianificazione della sequenza di piegatura
• MBend (Metalix, Israele): Simulazione di piegatura e pianificazione del processo per parti 3D complesse.
• DA-66S / DA-69S (In parte, Paesi Bassi): Integra l'ottimizzazione della sequenza di flessione 3D nei controller dei freni a pressione CNC.
Il compito fondamentale della programmazione del bending è la pianificazione delle sequenze. Per una componente con N pieghe, lo spazio delle sequenze teoriche raggiunge N! Possibilità. Tra queste combinazioni, Solo alcune sequenze sono possibili a causa di vincoli geometrici e rischi di collisione.
Questo articolo introduce un algoritmo efficiente di pianificazione dei processi basato sul trasferimento inverso di stato. Applicando il ragionamento al contrario, L'algoritmo riduce i test di fattibilità inutili per la piegatura, elimina le sequenze invalide in precedenza, e ottiene tutte le sequenze di flessione fattibili con maggiore efficienza computazionale.
Why Complex Sheet Metal Bending Requires Advanced Process Planning
Numerosi fattori influenzano la piegatura delle lamiere di alta complessità. Questi includono la drittidezza, la precisione degli angoli, Il piano per il processo di piegatura, così come la selezione degli strumenti, e il livello di capacità delle apparecchiature e degli operatori. Anche con l'uso di apparecchiature avanzate e precise come il freno a pressione, Una cattiva pianificazione del processo porterà a una produzione inefficiente e a incoerenze nell'angolo di flessione e nelle dimensioni.
Di questo modo, La pianificazione avanzata è fondamentale nella produzione di componenti complessi in lamiera per affinare e ottimizzare ogni aspetto del processo di piegatura. Questo include il calcolo del pattern piatto, La sequenza di piegatura, La selezione degli strumenti, e la configurazione dei parametri di flessione.
1. Accuratezza dimensionale
La precisione dimensionale dei componenti piegati è influenzata dai parametri di flessione così come dalla precisione del manometro posteriore del freno a pressa, la precisione del taglio a vuoto in lamiera, e la precisione del disegno piatto.
Per la maggior parte, La precisione del taglio delle macchine laser per il taglio e la perforazione, così come la precisione del posizionamento del retrogradimento dei freni a pressione CNC di fascia alta, Soddisfare la maggior parte delle esigenze produttive. Comunque, La precisione del pattern piatto viene trascurata durante la produzione.
Quando i modelli in lamiera vengono spiegati, Vari metodi di calcolo, come il fattore K basato sullo standard DIN e il metodo a spessore del materiale due volte, sono impiegati. Questi metodi si occupano principalmente dell'angolo di flessione, Il tipo di materiale, e lo spessore del foglio.
Tuttavia, Le dimensioni del pattern piatto dipendono non solo dai parametri del materiale e dal processo di flessione, ma anche sugli strumenti per piegatura. Lo stesso materiale e lo stesso spessore possono produrre dimensioni sviluppate diverse a seconda delle strutture degli utensili, le fessure aperte dei mandri a V, e i raggi di curvatura.
Di conseguenza, JS RAGOS ha effettuato numerosi test pratici di piegatura e creato un database empirico di piegatura utilizzando dati reali di produzione. Questo database consente l'ottimizzazione dei calcoli a pattern piatti, Porta a dimensioni sviluppate più precise, e migliora la precisione produttiva di componenti in lamiera intricati.
2. Rettilineità e coerenza angolare
Alte forze durante la piegatura provocano una deformazione elastica del tavolo di lavoro e del pistone della piegatura.. Questa deflessione provoca variazioni dell'angolo di flessione lungo la lunghezza di flessione, ed è particolarmente marcato nel punto di flessione del pezzo a metà.
Per ottenere angoli di flessione uniformi lungo la lunghezza di flessione, La maggior parte dei freni a pressione impiega un sistema di curvatura per gestire la deflessione del tavolo da lavoro e del montone.
I sistemi di coronazione sono utilizzati per ottenere precisione e coerenza angolare. Se la struttura complessiva della macchina del freno a pressione è debole, Allora il sistema probabilmente dovrà compensare la mancanza di precisione e coerenza a scapito della rettilineità del pezzo.
È di fondamentale importanza avere una struttura solida del freno a pressione nella produzione di componenti complessi.
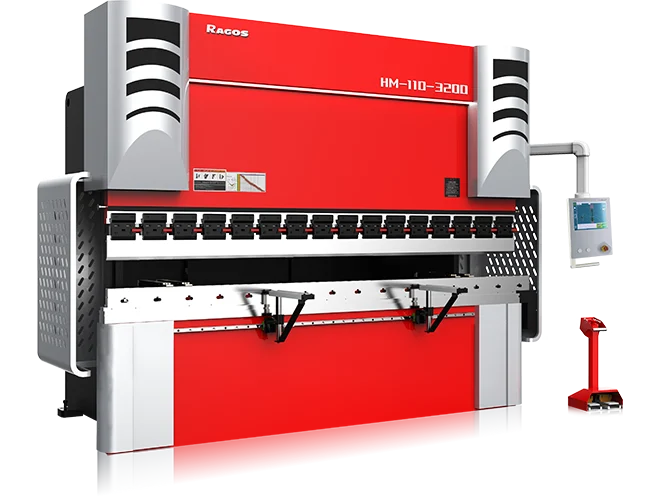
I freni a pressione JS RAGOS incorporano un sistema di pressione e un sistema di tavoli da lavoro di maggiore resistenza e di progettazione robusta che migliora la struttura complessiva della macchina. Questo porta a far sì che il ram e il tavolo da lavoro subano molta meno flessione sotto lo stesso carico di flessione. Quindi, Una piccola quantità di curvatura permette di ottenere precisione e coerenza angolare, oltre ad aumentare la precisione lungo tutta la lunghezza della curvatura.
3. Selezione degli strumenti e cambio degli strumenti
La piegatura di componenti complessi in lamiera è fortemente influenzata dalla scelta degli strumenti appropriati.
Gli utensili superiore e inferiore devono essere compatibili con il materiale, Spessore del foglio, Lunghezza di flessione, e geometria del pezzo. L'uso di strumenti sbagliati può causare scontri di piegatura, Errori di angolo, o deformazione del pezzo.
Nella produzione effettiva, L'installazione rapida e la sostituzione degli attrezzi sono vantaggiose.
L'industria dei freni a pressa ha creato una varietà di strumenti per soddisfare le molteplici esigenze del settore.
Die inferiore CNC ad apertura regolabile: Si tratta di un sistema su grandi freni a pressione che offre la capacità di regolare automaticamente l'apertura del die a V in base allo spessore del foglio. Questo sistema offre maggiore flessibilità nella produzione.
Sistema rotativo a doppio utensile: Questo sistema offre la possibilità di cambiare rapidamente due strumenti superiori, ognuno con profili diversi, tramite un meccanismo oscillante o rotante.
Sistema Superiore Segmentato: Questo sistema consiste in un portautensili che viene fissato permanentemente sulla macchina, con segmenti di strumenti che possono essere selezionati per avere profili e raggi differenti. Questo sistema migliora l'efficienza dei cambi eliminando la sostituzione del portautensile.
4. Pianificazione della Sequenza di Piegatura
La sequenza di flessione è di grande importanza nella lavorazione di parti complesse in lamiera.
I freni a pressione CNC contemporanei hanno la capacità di utilizzare sistemi di controllo come il Delem DA66S e il DA69, ESA S875, e altri, per condurre programmazione 3D e simulazioni. Dopo l'importazione del modello di parte, Questi sistemi possono costruire e ottimizzare automaticamente la sequenza di piegatura.
I controlli Delem DA53Tx e DA58Tx offrono anche programmazione 2D. Questi progressi riducono significativamente il tempo necessario per la programmazione manuale, e ne migliora l'accuratezza, stabilità ed efficienza nella produzione di parti con un alto livello di complessità.
Advanced CNC Press Brake Systems for Complex Sheet Metal Components
Sistemi convenzionali di frenata a pressione, insieme a una certa abilità ed esperienza da operatore, non sono più sufficienti a soddisfare le esigenze della modernità, alta accuratezza, Produzione ad alta efficienza di componenti complessi in lamiera.
I freni a pressione CNC di nuova generazione permettono di combinare controlli avanzati, Automazione, Idraulica ad alta precisione, e sistemi avanzati di utensili e componenti di usura. Di conseguenza, Progressi significativi nella precisione della piegatura, efficienza, La ripetibilità e la stabilità dei processi produttivi si ottengono per componenti complessi in lamiera.
How CNC Press Brakes Improve Complex Sheet Metal Production
I requisiti moderni per la produzione di parti complesse in lamiera richiedono una maggiore precisione ed efficienza che le attrezzature di piegatura tradizionali e le competenze dell'operatore non possono offrire. CNC moderno (Controllo numerico al computer) I freni a pressione utilizzano sistemi CNC all'avanguardia e combinano i controlli idraulici, Ottimizzazione dei set di strumenti, e varie tecniche di automazione per migliorare la precisione, efficienza, e stabilità complessiva nella produzione di componenti complessi in lamiera.
1. Sistema di controllo CNC avanzato migliora l'efficienza della programmazione
Quando si tratta di produrre lamiere piegate complesse, un sistema CNC avanzato svolge un ruolo essenziale.
I freni a pressa CNC di fascia alta spesso contengono sistemi dedicati di controllo della flessione, come:
- Delem DA66S E DA69S
- ESA S875
- Cybelec CT12 e VP88
Questi sistemi offrono grafica 2D e 3D oltre alla capacità di simulazioni di piegatura e calcoli automatici per sequenze di piegatura. Questi sistemi permettono agli operatori di identificare problemi che possono sorgere durante la produzione, come:
- L'adeguatezza della sequenza di piegatura
- Se il pezzo interferirà con l'utensile
- Se il pezzo ostruirà il backgauge
Il software CNC consente di simulare e ottimizzare il processo, il che può ridurre notevolmente la quantità di curve di prova richieste. Il software fornisce istruzioni di piegatura, che aiutano ad aumentare l'accuratezza della programmazione e a ridurre il tempo di programmazione, aumentando così l'efficienza complessiva della produzione per parti complesse in lamiera.
2. Una corretta scelta degli utensili riduce le operazioni di flessione
Durante la produzione di parti complesse, Scegliere gli strumenti per la piegatura corretti è fondamentale.
Un esempio delle limitazioni nell'usare un metodo di formatura che prevede più passaggi di piegatura in combinazione con un punzone con angolo acuto è se si deve creare un pezzo con un profilo curvo. Oltre alle difficoltà che possono sorgere nel mantenere una curvatura costante e una precisione del profilo, Questo metodo è anche molto inefficiente a causa del gran numero di passaggi di piegatura richiesti.
Se un pugno con un raggio, come un R10, R20, o perforatore R30, viene utilizzato, Il raggio può essere creato in modo più efficiente grazie alla grande riduzione del numero di passaggi di piegatura necessari.
Per pezzi con profili intricati, Strumenti di formatura personalizzati possono essere utilizzati per ottenere il profilo in un solo passaggio di piegatura, il che riduce anche significativamente il tempo necessario per lavorare il pezzo.
Nella complessa fabbricazione di lamiera, La scelta dello strumento influisce notevolmente non solo sulla precisione della piegatura ma anche sull'efficienza complessiva del processo produttivo.
3. Misurazione dell'angolo in tempo reale e compensazione automatica dell'angolo
Per parti in lamiera con geometrie complesse, Raggiungere la coerenza negli angoli di flessione durante la produzione è problematico a causa della natura imprevedibile del comportamento del materiale e del ritorno a balla.
Un freno a pressa CNC dotato di un sistema di misurazione in tempo reale dell'angolo di flessione è in grado di riconoscere l'angolo di flessione avvenuto e correggere automaticamente quella curvatura.
Collision Detection in Automated Sheet Metal Bending
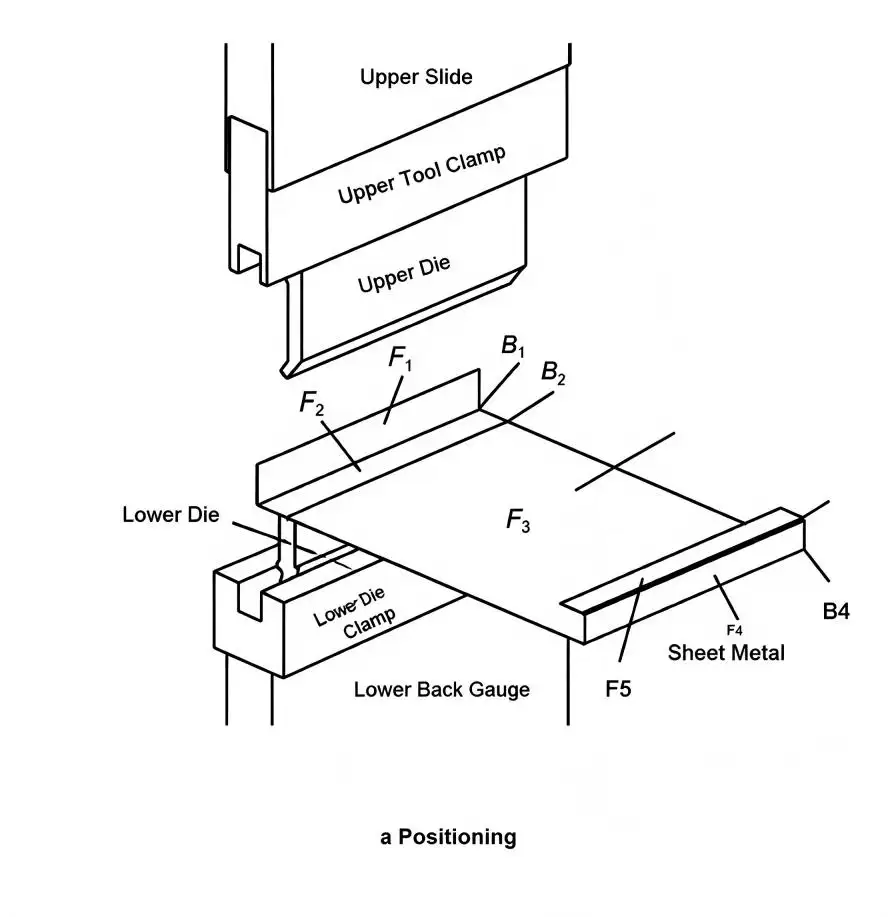
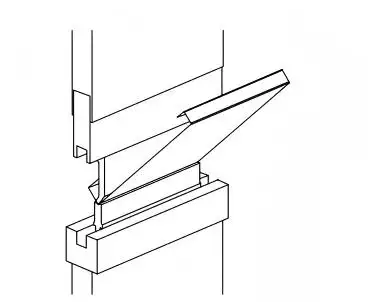
Un'operazione complessa di piegatura della lamiera consiste in due fasi essenziali: Posizionamento e piegatura.
Durante il posizionamento, Il pezzo è allineato con la linea centrale della superficie inferiore dello stampo (Figura 1a). Durante la piegatura, Gli stampi superiori si muovono verso il basso e formano la lastra lungo la linea di flessione per ottenere l'angolo richiesto (Figura 1b).
b Bending
Figure 1: Schema del processo di piegatura (a) Posizionamento (b) Piegamento
Per una parte a quattro pieghe (B1–B4), Il pezzo contiene cinque facce piatte (F1–F5). Il rilevamento delle collisioni deve valutare possibili interferenze tra la lamiera, Utensili superiori, Utensili inferiori, Morsetti, e manometro posteriore sia durante la fase di posizionamento che quella di piegatura.
Solo quando un'operazione di flessione supera entrambi i controlli di collisione può essere considerata fattibile. Quindi, Una sequenza completa di piegatura è fattibile solo quando ogni singola piegatura soddisfa il requisito di fattibilità.
Forward vs Reverse Transfer Method Comparison
Metodi di ottimizzazione convenzionali, come gli algoritmi genetici, trattare ogni sequenza di flessione indipendentemente all'interno del grande N! Spazio delle soluzioni. Questo comporta calcoli ripetuti e un riutilizzo limitato delle informazioni precedentemente ottenute.
Il metodo proposto basato sullo stato rappresenta le operazioni di flessione come stati di processo trasferibili. Ogni stato registra le informazioni di fattibilità della piegatura e fornisce informazioni di riferimento per i calcoli successivi.
State Definitions
Per una parte con N posizioni di flessione:
• N stati grandi (BS): Rappresenta le fasi di flessione progressiva.
• N piccoli stati (SS): Rappresenta le possibili posizioni di flessione all'interno di ogni stadio.
Il sistema completo contiene N² stati, denotato da
BSiSSj
Dove i è il parametro quantitativo dello stadio di flessione e j è il parametro della posizione di flessione selezionata.
Ogni stato conserva i risultati dei test di collisione e fornisce così una base di conoscenza riutilizzabile.
Transfer Mechanisms
Il meccanismo di trasferimento inverso di stato segue tre principi:
- Gli stati grandi trasferiscono informazioni secondo la sequenza di flessione.
- Gli stati piccoli all'interno dello stesso grande stato rimangono indipendenti.
- Piccoli stati identici tra stati grandi adiacenti non trasferiscono direttamente informazioni.
L'algoritmo recupera i dati di fattibilità dello stato precedente e li combina con i dati esistenti sulla posizione di flessione prima di calcolare un nuovo stato. Questa informazione costruisce una matrice di trasferimento di N × N stati. In questa matrice, le righe sono stati BS e le colonne sono stati SS.
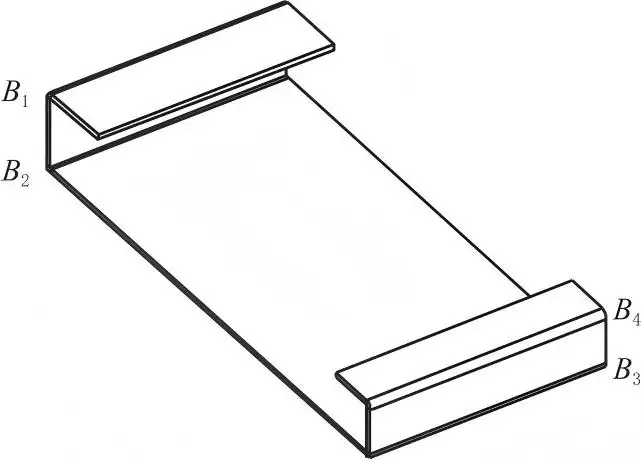
Figura 2: Esempio di parte con 4 curve.
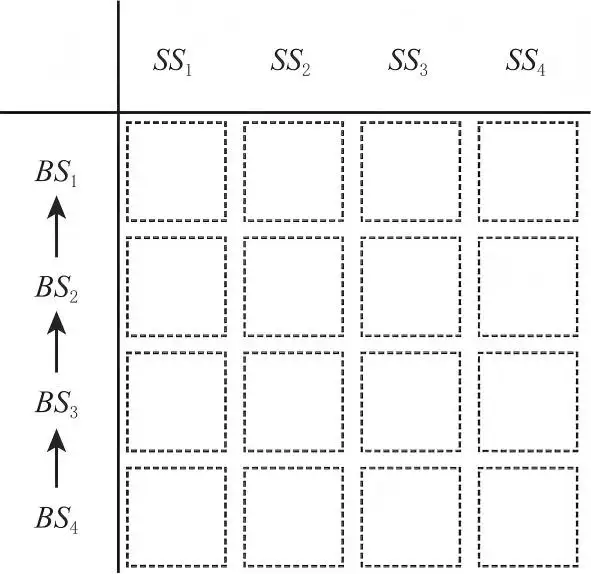
Figura 3: Matrice di trasferimento di stato inverso (4×4)
Esempio - Parte a quattro pieghe
Per illustrare il processo di trasferimento inverso di stato, Viene utilizzata una parte con quattro curve. Ogni posizione di flessione è numerata come mostrato nella Figura 2, e la corrispondente matrice di trasferimento inversa è mostrata nella Figura 3.
Primo Grande Stato (BS₄)
Il calcolo inverso inizia dall'ultimo stadio di piegatura, BS₄. Poiché non esistono informazioni statali precedenti, ogni posizione SS deve essere testata indipendentemente.
Le posizioni BS₄SS₁ e BS₄SS₄ generano collisioni con gli strumenti (Figure 4a e 4d), mentre BS₄SS₂ e BS₄SS₃ superano il rilevamento delle collisioni (Figure 4b e 4c).
I dati di fattibilità memorizzati in BS₄ diventano:
• BS₄SS₂: {[2]}
• BS₄SS₃: {[3]}
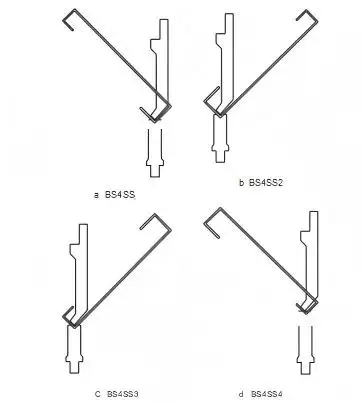
Figura 4: Test di fattibilità per la flessione BS₄ (a)-(d)
Subsequent Large States
Dopo il calcolo BS₄, i dati di fattibilità precedenti vengono trasferiti a BS₃, BS₂, e BS₁.
Per ogni stato BSiSSj, L'algoritmo:
- Recupera set di flessione fattibili da BS(i 1).
- Combina le informazioni della sequenza precedente con la posizione corrente.
- Esegue test di collisione solo sui candidati necessari.
- Memorizza le sequenze validate come nuovi dati di fattibilità.
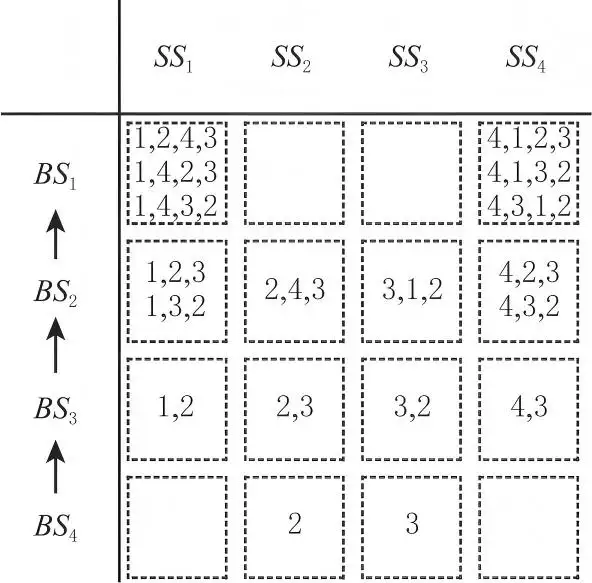
Figura 5: Matrice finale di trasferimento degli stati inversi
Per esempio, BS₃SS₁ ottiene il set di test:
{[1,2], [1,3]}
La sequenza [3,4,1,2] Supera il rilevamento delle collisioni, mentre [2,4,1,3] fallisce a causa di interferenze (Figura 6a e Figura 6b). Quindi, Negozi BS₃SS₁:
{[1,2]}
Analogamente:
• BS₃SS₂: {[2,3]}
• BS₃SS₃: {[3,2]}
• BS₃SS₄: {[4,3]}
Per calcoli BS₂, Le combinazioni duplicate vengono eliminate per evitare test inutili. I dati di fattibilità ottenuti includono:
• BS₂SS₁: {[1,2,3], [1,3,2]}
• BS₂SS₂: {[2,4,3]}
• BS₂SS₃: {[3,1,2]}
• BS₂SS₄: {[4,2,3], [4,3,2]}
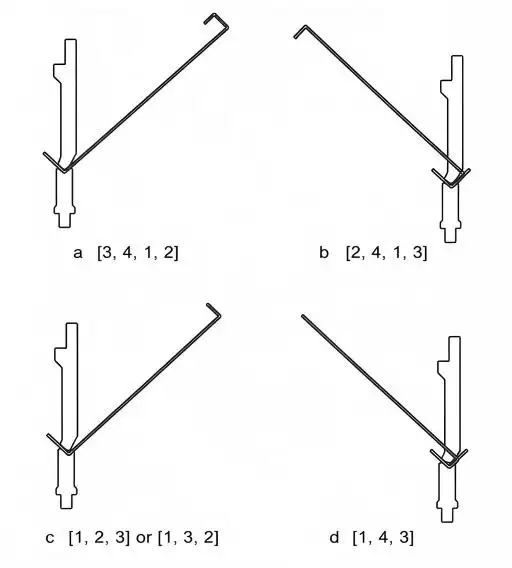
Figura 6: Test di fattibilità per la flessione nelle successive BS
State Transfer Direction Selection
All'interno della matrice di trasferimento di stato, Gli stati SS rimangono indipendenti perché ogni posizione di flessione viene elaborata una sola volta. La direzione di trasferimento tra gli stati BS è determinata dall'evoluzione geometrica della formatura della lamiera.
Nella produzione fisica, La piegatura della lamiera progrede da un blank piatto al componente finale formato. Questo processo segue una direzione naturale in futuro da BS₁ a BSn.
Tuttavia, In un ambiente software, La trasformazione inversa—dalla geometria formata finale verso lo spazio piatto—può essere simulata. Questo consente il ragionamento a ritroso tramite trasferimento inverso di stati da BSn a BS₁.
La differenza di efficienza tra trasferimento avanti e indietro dipende principalmente da quando vengono eliminati gli stati di flessione invalidi.
Tabella 1: Confronto tra le caratteristiche di trasferimento diretto e inverso
| Aspetto | Forward Transfer | Reverse Transfer |
| Starting state | Flat blank | Fully formed part |
| Initial interference level | Basso | Alto |
| Invalid state elimination | Occurs later | Occurs earlier |
| Experience propagation | More invalid states transferred | Invalid states removed quickly |
| Overall test requirement | Superiore | Abbassare |
State Transfer Direction Comparison
Valutare l'efficienza delle diverse direzioni di trasferimento, Un pezzo di lamiera con otto pieghe fu selezionato come modello di prova (Figure 7e).
La Tabella 1 presenta i numeri dei test di fattibilità e i risultati dei superamenti nei parametri rappresentativi. La Figura 8 confronta l'efficienza complessiva di calcolo tra i metodi di trasferimento diretto e inverso.
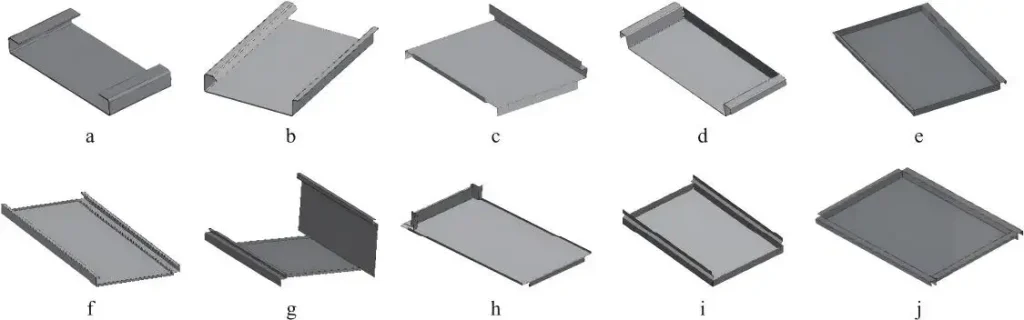
Figura 7: Parte di prova con 8 pieghe
Tabella 2: Confronto dei dati di stato chiave tra trasferimento diretto e retro
| State | BS₁ | BS₂ | BS₇ | BS₈ |
| Forward Transfer | Test: 8 | Test: 56 | Test: 2328 | Test: 1120 |
| Passo: 8 | Passo: 40 | Passo: 1120 | Passo: 540 | |
| Reverse Transfer | Test: 540 | Test: 840 | Test: 28 | Test: 8 |
| Passo: 540 | Passo: 540 | Passo: 14 | Passo: 4 |
In modalità di trasferimento in avanti, Lo stato iniziale di flat blank contiene meno restrizioni geometriche. Quindi, Quasi tutte le operazioni di flessione superano i test di fattibilità nella fase iniziale. Tuttavia, man mano che la forma diventa più complessa, Le sequenze invalide si accumulano e continuano a trasferirsi attraverso stati successivi. A BS₈, un numero significativo di sequenze generate richiede ancora il rifiuto.
Al contrario, Il trasferimento inverso inizia dalla componente quasi formata, dove è più probabile che si verifichi un'interferenza geometrica. Le posizioni di flessione non valide vengono identificate immediatamente nella fase iniziale di calcolo. Di conseguenza, meno sequenze inviabili vengono trasferite a stati successivi.
Questa differenza è illustrata nella Figura 8. Le linee solide mostrano dati totali accumulati di fattibilità pre-validazione. Le sequenze di piegatura valide confermate sono rappresentate dalle linee tratteggiate. Lo spazio tra le due curve mostra l'assenza di esperienze di processo valide.
Il trasferimento in forward genera un gran numero di stati non validi e richiede molti più test di collisione. Il trasferimento inverso evita stati invalidi nelle prime fasi del processo e genera un insieme più piccolo di test, rendendo quindi una maggiore efficienza complessiva di pianificazione.
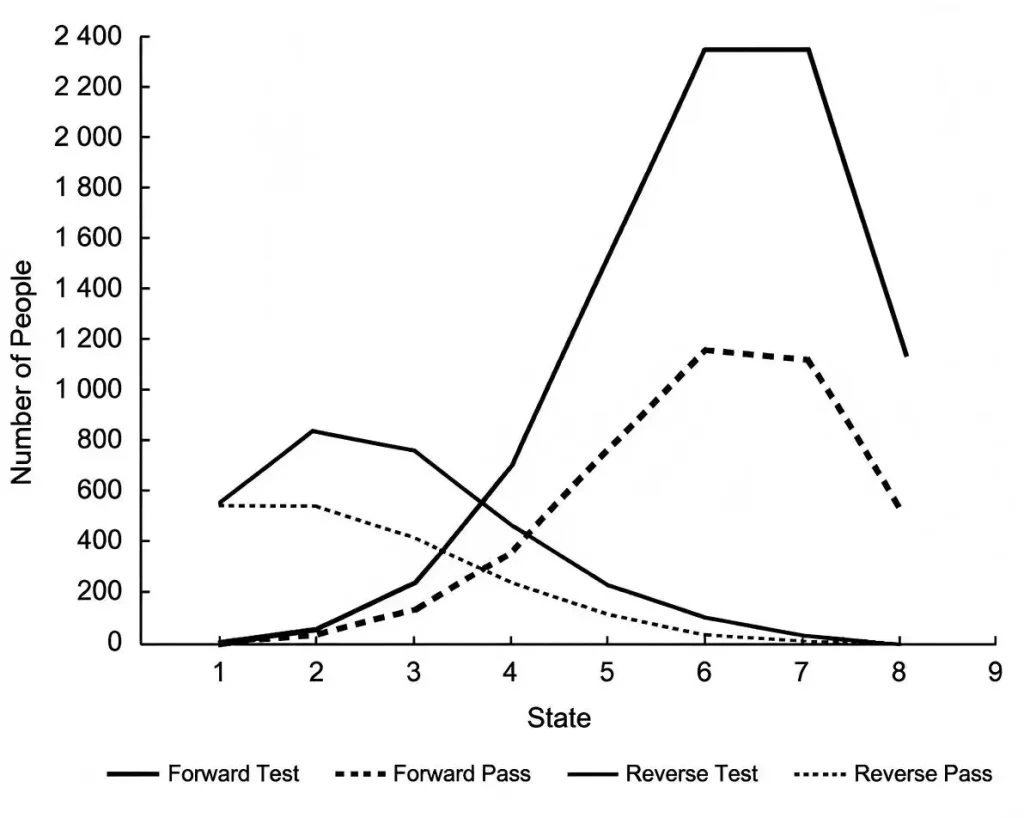
Figura 8: Il numero di test nelle modalità di trasferimento diretto e indietro.
Conclusione
Il rilevamento delle collisioni per la flessione di parti in lamiera richiede la verifica della sequenza di ogni operazione di piegatura. Ogni operazione di piegamento viene verificata verificando se si verifica una collisione con l'ambiente circostante. La fattibilità di ogni operazione di flessione viene determinata verificando se l'operazione può essere eseguita senza che si verifichi una collisione.
L'algoritmo di trasferimento inverso di stato risolve questo problema utilizzando il trasferimento e il ragionamento al contrario per validare il processo dei diversi stati di flessione.
Il principale vantaggio dell'algoritmo di trasferimento di stato inverso è:
• Riduzione delle spese: Le sequenze di flessione non valide e i calcoli non necessari per il rilevamento delle collisioni vengono rimossi.
• Sequenze complete: Lo stato finale consente la determinazione di tutte le sequenze di flessione valide.
• Conoscenza degli stati precedenti: Le informazioni di fattibilità di uno stato sono riportate nei calcoli dei seguenti stati.
• Processi di pianificazione di diverso ambito: La struttura basata su matrici consente componenti che hanno un numero diverso di operazioni di flessione.
I test per collisioni e l'applicazione del trasferimento di stato inverso si sono dimostrati efficaci e accurati nella pianificazione della piegatura di componenti in lamiera complicata. L'algoritmo offre una soluzione ai produttori per creare una sequenza di flessione fattibile e consenta ulteriori ottimizzazioni per la produzione, utensileria, e i vincoli del processo produttivo.
Sei alla ricerca di metodi innovativi per la piegatura della lamiera? I freni a pressione avanzati e i sistemi di piegatura forniti da JS RAGOS mirano a migliorare l'efficienza, precisione, e affidabilità in produzione. Collabora con i nostri ingegneri qualificati per sviluppare la soluzione più adatta alle tue esigenze nella lavorazione dei metalli.
FAQ
Q1: Qual è l'importanza della pianificazione nelle sequenze di bending?
Pianificare le sequenze di piegatura aiuta a evitare collisioni e iterazioni inutili durante le prove di produzione. Inoltre, aumenta la precisione.
D2: Quali difficoltà si presentano con la piegatura intricata della lamiera?
Le difficoltà con la piegatura complessa della lamiera includono grandi combinazioni di sequenze, Efficienza della pianificazione, e interferenze di stampo.
D3: Qual è l'impatto del trasferimento di stato inverso sulla pianificazione delle sequenze di flessione?
Il trasferimento inverso di stato aiuta a eliminare sequenze non valide, con conseguente riduzione dei test di fattibilità non necessari.
D4: Cos'è un test di fattibilità per piegamento?
Un test di fattibilità della piegatura verifica se un processo di flessione porterebbe a una collisione del pezzo, Strumento, o entrambe.
Q5 Come ottimizza il software dei freni a pressione CNC le sequenze di flessione?
Il software per freni a pressione CNC può ottimizzare le sequenze di piegatura analizzando il disegno 3D delle parti dei pezzi, Forme degli utensili memorizzate nella libreria degli utensili e simulazione dei potenziali rischi di collisione durante il processo di piegamento. Quando i clienti scelgono configurazioni a freno a pressione, possono considerare l'adozione di sistemi CNC avanzati, come Delem DA66S, DA69S, DA58TX, ESA S875, e Cybelec CT12/VP88 che supportano la programmazione grafica 2D/3D, Importazione 2D/3D, Simulazione di flessione, e calcolo automatico delle sequenze di flessione.
Before actual production, Gli operatori possono verificare potenziali interferenze tra il pezzo, Utensili, e la posizione del retrogradimento tramite simulazione 3D per generare la sequenza di piegatura più efficiente e velocizzare la programmazione, Ridurre i tempi di flessione manuale delle prove, e migliorare la stabilità e la coerenza produttiva durante la produzione di componenti complessi in lamiera.